คำตอบโดยสรุป: กล่องดีบุกตกแต่งแบบ 2 ชิ้นมักขึ้นรูปจากเหล็กวิลาดอิเล็กโทรไลติกที่มีความหนาประมาณ 0.18–0.30 mm แผ่นที่บางลงช่วยลดน้ำหนักและต้นทุนของเหล็ก แผ่นที่หนาขึ้นต้านทานรอยบุบได้ดีกว่าและรองรับการตอกนูนที่ลึกขึ้น เกรดเทมเปอร์ควบคุมว่าแผ่นขึ้นรูปได้ดีเพียงใดและฝาเด้งกลับมากน้อยเพียงใด ส่วนน้ำหนักการเคลือบดีบุกกำหนดระดับการป้องกันการกัดกร่อนพื้นฐาน ควรระบุทั้งสามค่านี้ก่อนขอใบเสนอราคา
ทำไมความหนาเหล็กวิลาดสำหรับกล่องดีบุกจึงมีผลมากขนาดนี้?
ผู้ซื้อบรรจุภัณฑ์จำนวนมากส่งคำขอใบเสนอราคาที่ระบุเพียงว่า “เหล็กวิลาดมาตรฐาน” โดยไม่มีรายละเอียดอื่น ซัพพลายเออร์แต่ละรายจึงเสนอแผ่นที่ต่างกัน: รายหนึ่งเสนอความหนา 0.21 mm อีกรายเสนอ 0.25 mm และรายที่สามเสนอเทมเปอร์ที่แข็งกว่าเพราะเหมาะกับแม่พิมพ์ของตน ใบเสนอราคาเหล่านี้เปรียบเทียบกันไม่ได้ และช่องว่างนี้มักปรากฏให้เห็นในภายหลัง ฝาอาจหลวมหรือแน่นเกินไป โลโก้ที่ตอกนูนอาจดูนิ่มหรือแตกที่ขอบ และกล่องบุบระหว่างการขนส่ง ในหลายกรณี ไม่มีใครบอกได้ว่าปัญหาอยู่ที่วัสดุหรือกระบวนการ
ความแตกต่างเพียงเล็กน้อยของความหนาเหล็กวิลาดสำหรับกล่องดีบุกให้ผลกระทบที่ใหญ่มาก การเปลี่ยนจาก 0.23 mm เป็น 0.28 mm เพิ่มเหล็กตามน้ำหนักประมาณ 22% ซึ่งทำให้ต้นทุนวัสดุและน้ำหนักค่าขนส่งสูงขึ้น การเปลี่ยนแปลงเดียวกันนี้ทำให้แผ่นแบนแข็งเชิงดัดขึ้นประมาณ 80% เพราะความแข็งเชิงดัดแปรผันตามกำลังสามของความหนา การเปลี่ยนแปลง 0.05 mm บางกว่าแผ่นกระดาษสำนักงานหนึ่งแผ่น แต่ก็ส่งผลต่อทั้งต้นทุน ความรู้สึกในการจับ และพฤติกรรมการบุบพร้อมกัน
คู่มือนี้อธิบายตัวแปรหลักของวัสดุพื้นฐานสามประการที่ผู้ซื้อควบคุมได้ (ความหนา เกรดเทมเปอร์ และน้ำหนักการเคลือบดีบุก) และอธิบายว่าแต่ละตัวส่งผลต่อความพอดีของฝา ความต้านทานรอยบุบ ความลึกของการตอกนูน คุณภาพการพิมพ์ และต้นทุนต่อหน่วยอย่างไร เป้าหมายคือช่วยให้คุณเขียนรายการวัสดุที่ซัพพลายเออร์ทุกรายเสนอราคาในรูปแบบเดียวกัน
สารบัญ
เหล็กวิลาดอิเล็กโทรไลติกคืออะไร และกำหนดข้อกำหนดอย่างไร? วิธีระบุเหล็กวิลาดสำหรับกล่องดีบุกแบบ 2 ชิ้นในหกขั้นตอน ช่วงความหนา เกรดเทมเปอร์ และการเปรียบเทียบเหล็กวิลาดกับบรรจุภัณฑ์อะลูมิเนียม คำถามที่พบบ่อย (FAQ) ประเด็นสำคัญ บทสรุป เอกสารอ้างอิง
เหล็กวิลาดอิเล็กโทรไลติกคืออะไร และกำหนดข้อกำหนดอย่างไร?
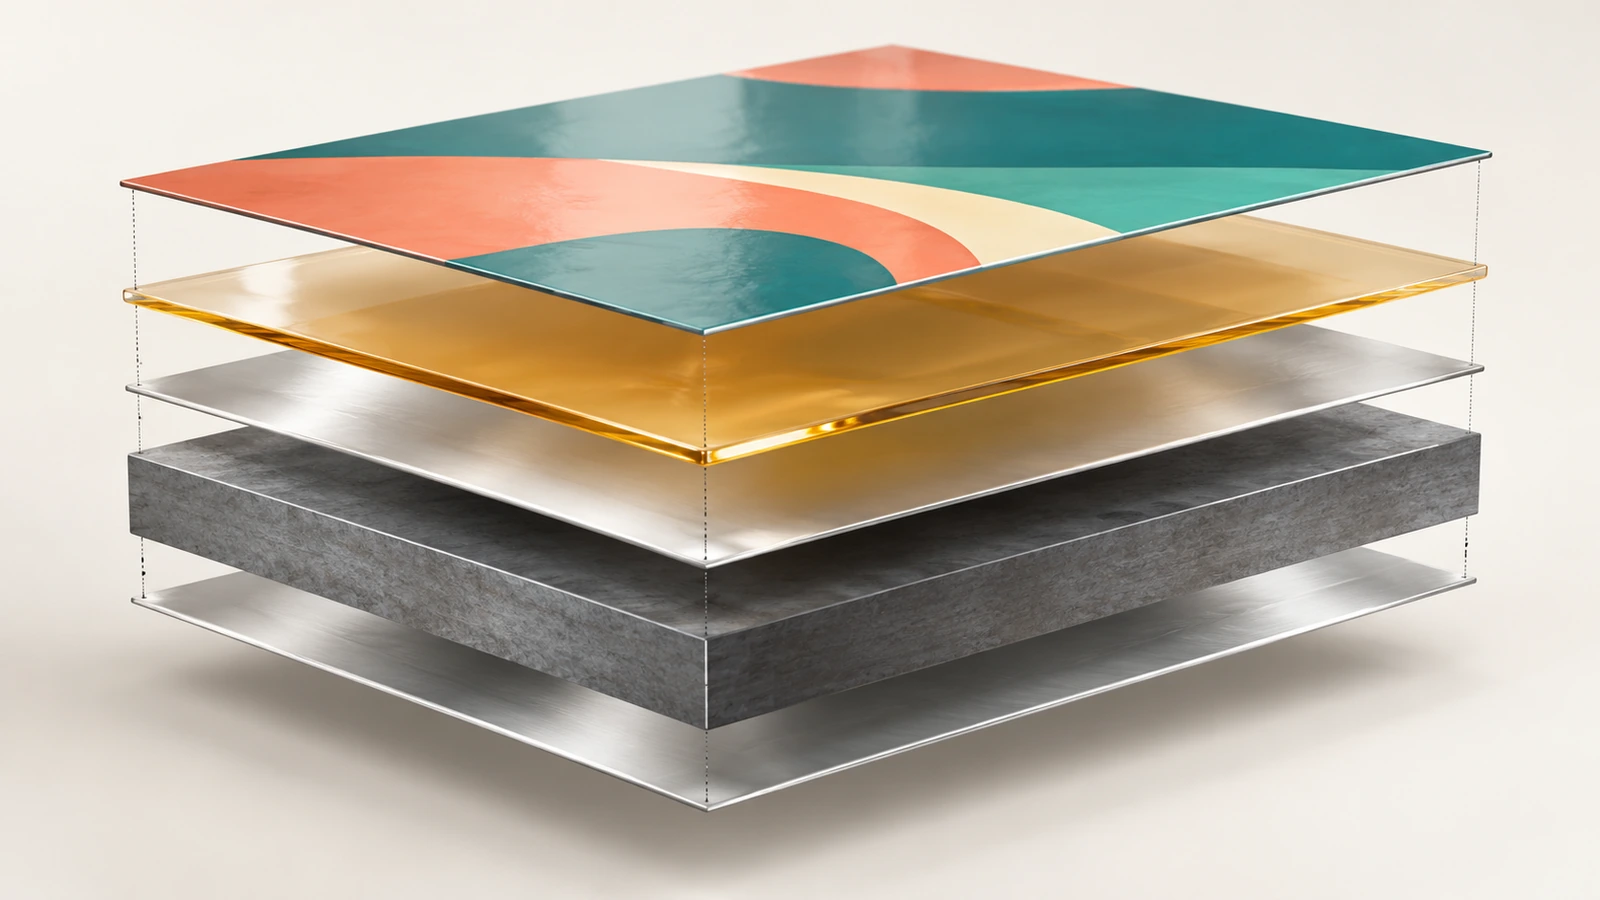
เหล็กวิลาดอิเล็กโทรไลติกคือแผ่นเหล็กรีดเย็นคาร์บอนต่ำที่มีชั้นดีบุกบางมากชุบด้วยไฟฟ้าอยู่ทั้งสองด้าน บนผิวดีบุกมีฟิล์มพาสซิเวชันทางเคมีและฟิล์มน้ำมันบางๆ ซ้อนทับอยู่ สำหรับงานบรรจุภัณฑ์ แผ่นจะถูกเคลือบแล็กเกอร์และพิมพ์ในภายหลัง ในยุโรปกำหนดข้อกำหนดไว้ภายใต้ EN 10202[1] [2]
ข้อกำหนดเหล็กวิลาดที่สมบูรณ์ประกอบด้วยสี่ส่วน
ความหนา: ระบุเป็นมิลลิเมตร (เช่น 0.23 mm) เอกสารของสหรัฐฯ รุ่นเก่าใช้ น้ำหนักพื้นฐาน โดยวัดเป็นปอนด์ต่อ base box โดย base box หนึ่งหน่วยคือ 112 แผ่นขนาด 14 × 20 in หน่วยปอนด์ต่อ base box หนึ่งหน่วยเท่ากับประมาณ 0.0028 mm ดังนั้น 82 lb จึงประมาณ 0.23 mm และ 100 lb ประมาณ 0.28 mm การแปลงหน่วยนี้เป็นสาเหตุหลักของความสับสนเมื่อมีคนถามเรื่อง “เกจเหล็กวิลาดสำหรับบรรจุภัณฑ์”เกรดเทมเปอร์: เป็นค่าวัดความแข็งและความแข็งแรง เกรด ASTM มีตั้งแต่ T-1 (นิ่มที่สุด โดยมีค่าเป้าหมาย Rockwell HR30Tm ราว 49) ถึง T-6 (แข็งที่สุด เป้าหมายราว 70) EN 10202 ใช้การกำหนดค่าความต้านทานแรงครากแทน เช่น TS230 หรือ TH415ประเภทการรีด: แผ่นแบบ single-reduced (SR) ถูกรีดเพียงครั้งเดียวแล้วอบอ่อนจนได้แผ่นที่ขึ้นรูปได้ ส่วนแผ่นแบบ double-reduced (DR) ผ่านการรีดรอบที่สอง ซึ่งทำให้บางลงและแข็งแรงขึ้น แต่ขึ้นรูปได้น้อยลงน้ำหนักการเคลือบดีบุก: ระบุต่อด้านในหน่วย g/m² เช่น 2.8/2.8 การเคลือบแบบต่างกัน เช่น 5.6/2.8 ทำให้มีดีบุกมากกว่าอีกด้านหนึ่ง ที่ 2.8 g/m² ชั้นดีบุกจะหนาเพียงประมาณ 0.38 µm และน้อยกว่า 0.2% ของแผ่นที่มีความหนา 0.23 mm ความหนาและเทมเปอร์มาจากเหล็กเกือบทั้งหมด
กล่องดีบุกแบบ 2 ชิ้น (ตัวกล่องขึ้นรูปแบบดึงและฝาสลิปขึ้นรูปแบบดึง) ขึ้นอยู่กับทั้งสี่ส่วนนี้ เพราะแต่ละชิ้นถูกอัดจากแผ่นพิมพ์แบนให้เป็นรูปถ้วย หากต้องการทบทวนรูปแบบของกล่องเอง โปรดดูที่หน้า กล่องดีบุกแบบ 2 ชิ้นตามสั่ง ซึ่งครอบคลุมโครงสร้างและตัวเลือกการปิดฝา บทความนี้เน้นเฉพาะแผ่นวัสดุเท่านั้น
วิธีระบุเหล็กวิลาดสำหรับกล่องดีบุกแบบ 2 ชิ้นในหกขั้นตอน
ขั้นตอนที่ 1: เริ่มจากสิ่งที่บรรจุและแรงกระทำระหว่างการจัดการ
จดตัวเลขสามค่าไว้ก่อนจะพูดถึงโลหะ ได้แก่ น้ำหนักเมื่อบรรจุเต็ม ขนาดพื้นที่ที่ใช้ (สินค้าขนาดเล็ก เช่น ลูกอมและบาล์ม กล่องของขวัญขนาดกลาง หรือตะกร้าขนาดใหญ่) และเหตุการณ์การจัดการที่หนักที่สุดที่กล่องดีบุกต้องเผชิญ เหตุการณ์นั้นอาจเป็นการจัดส่งพัสดุเดี่ยวทางอีคอมเมิร์ซ การซ้อนบนพาเลต หรือการจัดแสดงเท่านั้น กล่องบาล์ม 40 g ที่ส่งในซองกันกระแทก และกล่องคุกกี้ 600 g ที่ส่งโดยไม่มีบรรจุภัณฑ์ห่อหุ้มในลังกระดาษ ต้องการเหล็กที่ต่างกัน แม้งานศิลป์จะเหมือนกันทุกประการ
ขั้นตอนที่ 2: เลือกช่วงความหนาโดยใช้การคำนวณต้นทุนและความแข็งเชิงดัด
เหล็กซื้อขายกันตามน้ำหนัก ที่ความหนาแน่น 7.85 g/cm³ เหล็กวิลาดหนึ่งตารางเมตรหนักประมาณ 1.57 kg ที่ความหนา 0.20 mm 1.81 kg ที่ความหนา 0.23 mm 1.96 kg ที่ความหนา 0.25 mm และ 2.20 kg ที่ความหนา 0.28 mm ต้นทุนวัสดุและน้ำหนักการจัดส่งเพิ่มขึ้นตามความหนาในสัดส่วนที่ใกล้เคียงกัน
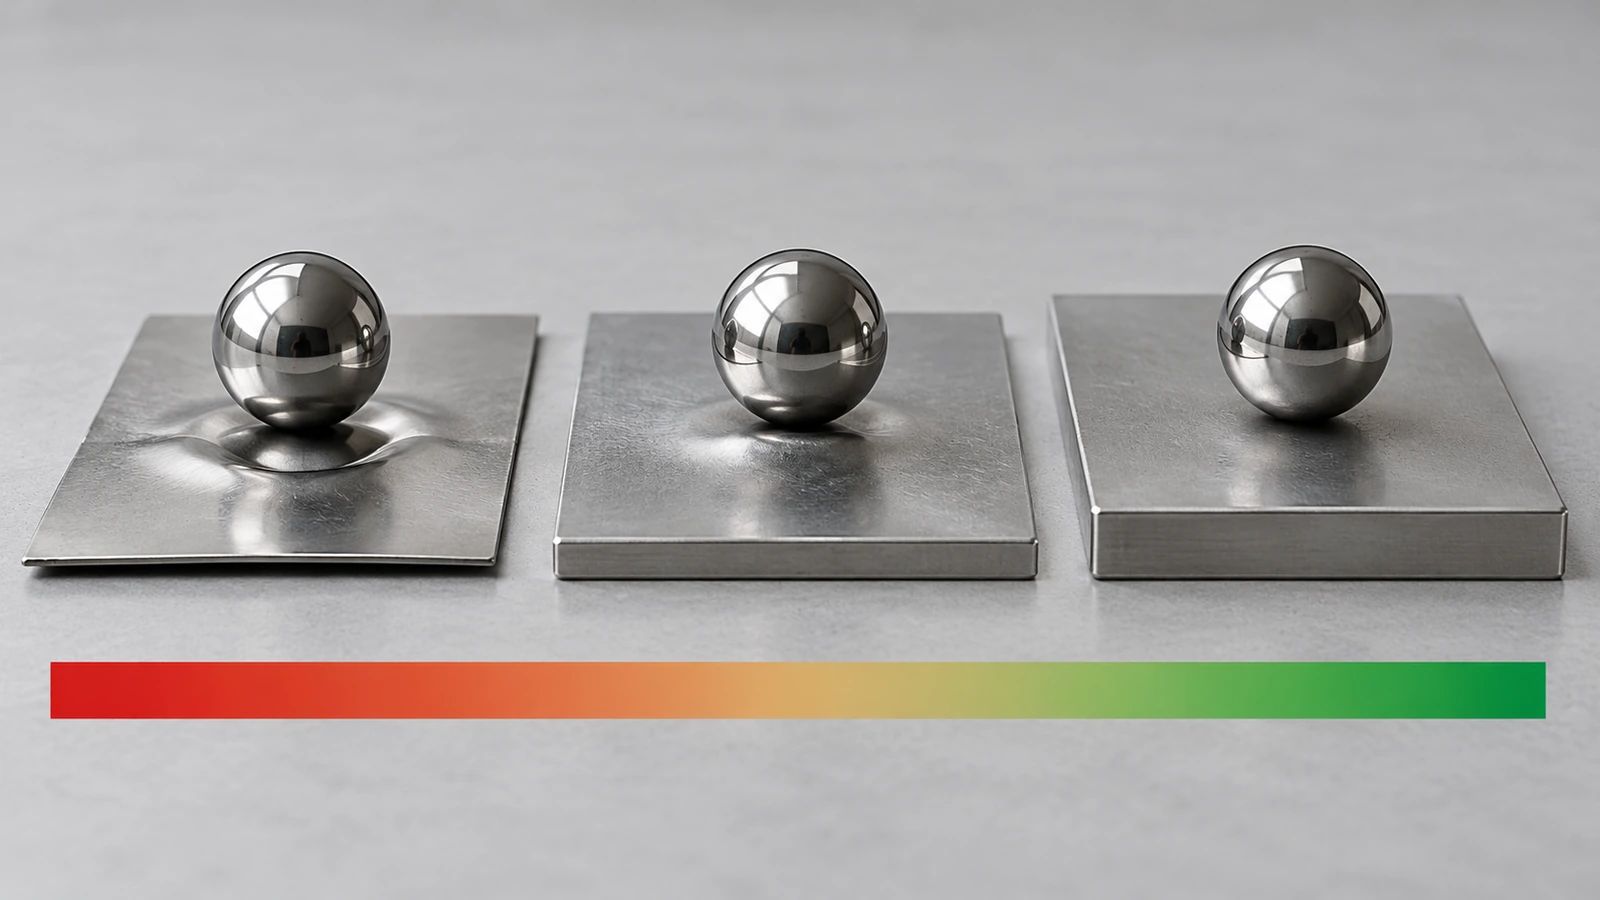
ความต้านทานรอยบุบเพิ่มขึ้นเร็วกว่ามาก ความแข็งเชิงดัดของแผ่นฝาแบนแปรผันตามกำลังสามของความหนา ดังนั้นการเพิ่มจาก 0.20 mm เป็น 0.25 mm จึงทำให้ความแข็งเชิงดัดเกือบเป็นสองเท่า (×1.95) และการเพิ่มจาก 0.23 mm เป็น 0.28 mm จะเพิ่มความแข็งขึ้นประมาณ 80% ฝาแบนขนาดใหญ่ได้ประโยชน์มากที่สุดจากความหนาที่เพิ่มขึ้น เพราะแผ่นกว้างที่ไม่มีการรองรับคือจุดที่รอยบุบและปรากฏการณ์ “oil-canning” (แผ่นที่ยุบตัวเข้าออกเมื่อกดด้วยนิ้ว) เกิดขึ้นก่อนเป็นอันดับแรก กล่องกลมขนาดเล็กได้ความแข็งส่วนใหญ่จากรูปทรง จึงมักใช้ความหนาในช่วงปลายที่บางกว่าได้
ขั้นตอนที่ 3: เลือกเกรดเทมเปอร์ให้เหมาะกับความลึกการขึ้นรูป การตอกนูน และความพอดีของฝา
เทมเปอร์เป็นตัวแปรที่ผู้ซื้อมักปล่อยให้ซัพพลายเออร์เป็นผู้กำหนดมากที่สุด และมีผลต่อสามสิ่งที่คุณจะสังเกตเห็นได้
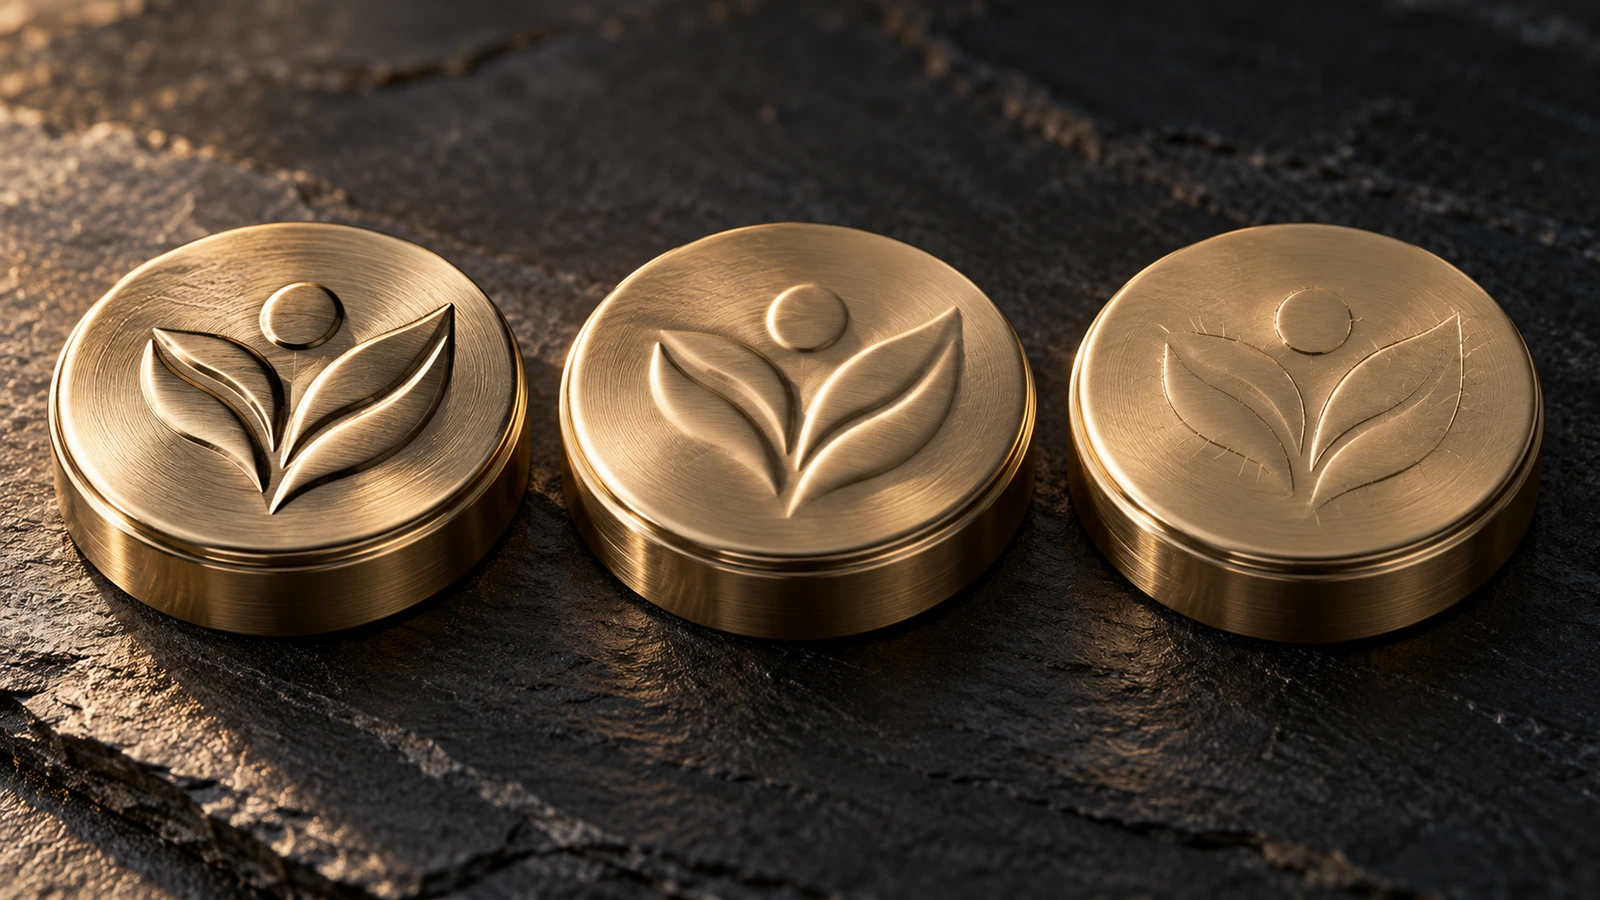
ความลึกการขึ้นรูป: เทมเปอร์ที่นิ่มกว่า (T-1 ถึง T-3) ยืดตัวได้มากก่อนจะฉีกขาด ดังนั้นตัวกล่องที่ลึกและฝาที่สูงมักต้องใช้เทมเปอร์เหล่านี้ เทมเปอร์ที่แข็งกว่าต้านทานการขึ้นรูปได้มากกว่า และมีแนวโน้มเกิดรอยย่นหรือแตกที่มุมลึกความลึกการตอกนูน: การตอกนูนทำให้โลหะยืดตัวเฉพาะจุด เทมเปอร์นิ่มให้ลวดลายนูนที่คมชัดและลึก เทมเปอร์แข็งจะเด้งกลับ ซึ่งทำให้ขอบของลวดลายนุ่มลงและเพิ่มความเสี่ยงที่แล็กเกอร์และการพิมพ์บริเวณที่นูนจะแตก หากการออกแบบของคุณต้องพึ่งโลโก้นูนลึก ให้ตัดสินใจเรื่องเทมเปอร์และความลึกของการตอกนูนไปพร้อมกัน และยืนยันด้วยตัวอย่างชิ้นงานความพอดีของฝา: ฝาสลิปยึดอยู่ได้ด้วยการสวมแน่นเล็กน้อยระหว่างผนังด้านในของฝากับผนังด้านนอกของตัวกล่อง แผ่นที่แข็งกว่าจะเด้งกลับมากกว่าหลังการขึ้นรูป ซึ่งทำให้การสวมแน่นนั้นเปลี่ยนไป ความหนาก็มีผลเช่นกัน เพราะผนังตัวกล่องนับสองครั้งข้ามเส้นผ่านศูนย์กลาง ดังนั้นการเพิ่มความหนาของแผ่นขึ้น 0.01 mm จะเพิ่มเส้นผ่านศูนย์กลางภายนอกของตัวกล่องประมาณ 0.02 mm ซึ่งเพียงพอที่จะทำให้ฝาที่เคยเปิดปิดลื่นกลายเป็นฝาที่ฝืด
⚠️ แม่พิมพ์สำหรับความพอดีถูกตัดขึ้นสำหรับความหนาและเทมเปอร์เฉพาะ การเปลี่ยนค่าใดค่าหนึ่งหลังจากผลิตแม่พิมพ์แล้วมักหมายถึงต้องปรับแม่พิมพ์ใหม่ ดังนั้นควรกำหนดทั้งสองค่าก่อนผลิตตัวอย่างชิ้นแรก
เกรด DR ให้ความแข็งแรงสูงที่ความหนาต่ำ ซึ่งเหมาะกับชิ้นส่วนที่ตื้นและแบน แต่แทบไม่เหมาะกับตัวกล่องตกแต่งที่ขึ้นรูปแบบดึงลึกหรือการตอกนูนหนัก
ขั้นตอนที่ 4: กำหนดน้ำหนักการเคลือบดีบุกและแล็กเกอร์ด้านในให้เหมาะกับสิ่งที่บรรจุ
ดีบุกทำหน้าที่เป็นสิ่งกั้น แต่แล็กเกอร์ด้านในทำหน้าที่ป้องกันส่วนใหญ่ในกล่องดีบุกตกแต่ง สำหรับสิ่งที่บรรจุแห้งและไม่กัดกร่อนซึ่งมีแล็กเกอร์คุณภาพดีปกป้องอยู่ การเคลือบแบบบาง เช่น 2.8/2.8 g/m² เป็นสิ่งที่พบทั่วไป การเคลือบที่หนักกว่าหรือการเคลือบแบบต่างกันเหมาะเมื่อสิ่งที่บรรจุมีความชื้น มีน้ำมัน หรือมีความเป็นกรด หรือเมื่อขอบที่ตัดและรอยขีดข่วนจะถูกเปิดเผย น้ำหนักการเคลือบยังเปลี่ยนความเงาของโลหะที่ปรากฏผ่านวานิชใสเล็กน้อยด้วย
สำหรับการสัมผัสอาหาร เคมีของแล็กเกอร์สำคัญกว่าตัวดีบุก สารเคลือบอีพอกซีที่ทำจากบิสฟีนอล A (BPA) เคยเป็นหลักในบรรจุภัณฑ์โลหะมาหลายทศวรรษ ตามที่ Food Packaging Forum อธิบายไว้ใน บทความพื้นฐานเกี่ยวกับสารเคลือบกระป๋อง [3] ความปลอดภัยของบรรจุภัณฑ์โลหะ [4]
ในสหรัฐอเมริกา สารเคลือบชนิดเรซินและพอลิเมอร์สำหรับสัมผัสอาหารอยู่ภายใต้ FDA 21 CFR 175.300[5]
ในสหภาพยุโรป กรอบกฎหมายคือ Regulation (EC) No 1935/2004[6]
Regulation (EU) 2024/3190[7]
นอกจากนี้ กฎหมายตัวแบบ Toxics in Packaging ซึ่งหลายรัฐของสหรัฐฯ นำไปใช้ จำกัดปริมาณรวมของตะกั่ว แคดเมียม ปรอท และโครเมียมเฮกซะวาเลนต์ไม่ให้เกิน 100 ppm[8]
ขั้นตอนที่ 5: ระบุผิวสำเร็จเพื่อคุณภาพการพิมพ์
กล่องดีบุกถูกพิมพ์แบบแบนบนแผ่นก่อนขึ้นรูป ดังนั้นผิวสำเร็จของเหล็กพื้นฐานจะปรากฏผ่านบริเวณที่ใสและมีผลต่อการยึดเกาะของหมึก
ผิวแบบ สว่าง ให้เอฟเฟกต์โลหะคล้ายกระจกเงาภายใต้วานิชใส
ผิวแบบ สโตน มีพื้นผิวละเอียดที่ช่วยซ่อนรอยจากการจับต้อง
ผิวแบบ แมต ช่วยลดแสงสะท้อนบนงานกราฟิกที่มีรายละเอียด
หากต้องการลักษณะทึบแสง ชั้นรองพื้นสีขาวจะปิดโลหะได้อย่างสมบูรณ์ จากนั้นการขึ้นรูปแบบดึงจะยืดแผ่นที่พิมพ์แล้ว งานศิลป์บนผนังและมุมโค้งต้องถูกบิดล่วงหน้าเพื่อให้ดูถูกต้องหลังการขึ้นรูป และการขึ้นรูปแบบดึงที่ลึกกว่าต้องการการแก้ไขมากขึ้น
ความทนทานของการพิมพ์ต้องวัดได้ ไม่ใช่เพียงบรรยาย ASTM D3359[9] การอภิปรายเรื่องบรรจุภัณฑ์ [10]
ขั้นตอนที่ 6: ล็อกข้อกำหนดด้วยการวัดค่าจากตัวอย่าง
เมื่อได้รับตัวอย่าง ให้วัดรายการต่อไปนี้:
ความหนาของโลหะเปล่าด้วยไมโครมิเตอร์ที่หลายจุดบนตัวกล่องและฝา แล็กเกอร์และการพิมพ์เพิ่มความหนาระดับไมครอน ดังนั้นให้ระบุว่าข้อกำหนดของคุณหมายถึงความหนาของโลหะพื้นฐานหรือความหนารวม
ความรู้สึกขณะเปิดฝาตลอดตัวอย่างอย่างน้อยหลายชิ้น
ความคมชัดของการตอกนูน
การยึดเกาะของเทปที่มุมที่ถูกยืดมากที่สุด
บันทึกผลลัพธ์ไว้ข้างรายการวัสดุ เพื่อให้ตรวจสอบล็อตการผลิตกับผลเหล่านี้ได้ รายการตรวจสอบฉบับเต็มสำหรับความพอดี ผิวสำเร็จ การเคลือบ และความปลอดภัย ครอบคลุมอยู่ใน หน้าสินค้ากล่องดีบุกแบบ 2 ชิ้น จึงไม่ได้กล่าวซ้ำในที่นี้
ช่วงความหนา เกรดเทมเปอร์ และการเปรียบเทียบเหล็กวิลาดกับบรรจุภัณฑ์อะลูมิเนียม
ช่วงความหนาด้านล่างเป็นจุดเริ่มต้นทั่วไปสำหรับความหนาวัสดุของกล่องดีบุก ไม่ใช่กฎตายตัว ขนาด รูปทรง และความลึกของการขึ้นรูปล้วนเปลี่ยนตัวเลือกที่เหมาะสม ดังนั้นให้ยืนยันช่วงความหนาใดก็ตามด้วยตัวอย่าง
ช่วงความหนา น้ำหนักพื้นฐานโดยประมาณ มวลเหล็ก ความพอดีทั่วไป ข้อแลกเปลี่ยน
0.18–0.21 mm 64–75 lb/bb 1.41–1.65 kg/m² กล่องทรงกลมหรือสี่เหลี่ยมผืนผ้าขนาดเล็ก บรรจุของเบา การขนส่งที่มีการป้องกัน ต้นทุนเหล็กต่ำที่สุด ฝาแบนขนาดใหญ่อาจยุบตัวแบบ oil-canning 0.23–0.25 mm 82–89 lb/bb 1.81–1.96 kg/m² กล่องขายปลีกและกล่องของขวัญทั่วไป มีการตอกนูนระดับปานกลาง ต้นทุนและความแข็งเชิงดัดสมดุลกัน เป็นช่วงที่มีการทำแม่พิมพ์มากที่สุด 0.28–0.30 mm 100–107 lb/bb 2.20–2.36 kg/m² พื้นที่วางขนาดใหญ่ สิ่งของบรรจุหนัก การตอกนูนลึก การจัดส่งพัสดุ มีความแข็งเชิงดัดมากกว่าประมาณ 80% เมื่อเทียบกับ 0.23 mm แต่มีเหล็กตามน้ำหนักเพิ่มขึ้น 20–30%
เทมเปอร์ ASTM เป้าหมาย HR30Tm พฤติกรรมการขึ้นรูป การใช้งานทั่วไปของกล่องดีบุกแบบ 2 ชิ้น
T-1 / T-2 ~49 / ~53 นิ่มมาก ยืดตัวได้สูง ตัวกล่องลึก ฝาสูง การตอกนูนลึกและคม T-3 ~57 การขึ้นรูปแบบดึงทั่วไป กล่องและฝาที่ขึ้นรูปแบบดึงตื้นถึงปานกลางส่วนใหญ่ T-4 / T-5 ~61 / ~65 แข็งกว่า เด้งกลับมากกว่า ชิ้นส่วนตื้นที่ต้องการแผงแบนและแข็ง T-6 และเกรด DR ~70 ขึ้นไป ความแข็งแรงสูง ขึ้นรูปแบบดึงได้จำกัด ฝาแบนและชิ้นส่วนตื้น แทบไม่ใช้กับตัวกล่องตกแต่งที่ขึ้นรูปแบบดึงลึก
เหล็กวิลาดเทียบกับบรรจุภัณฑ์อะลูมิเนียม (และเหล็กไม่มีดีบุก)
อะลูมิเนียมเบากว่าเหล็กประมาณ 2.9 เท่าตามความหนาแน่น (2.70 เทียบกับ 7.85 g/cm³) แต่ก็แข็งเชิงดัดน้อยกว่าประมาณ 3 เท่า (โมดูลัสยืดหยุ่นราว 70 GPa เทียบกับประมาณ 205 GPa) เพื่อให้ได้ความแข็งเชิงดัดของแผงเท่ากับเหล็กวิลาด 0.23 mm อะลูมิเนียมต้องใช้ความหนาราว 0.33 mm ที่ความหนานั้น น้ำหนักยังคงน้อยกว่าประมาณ 50% ต่อตารางเมตร เหล็กไม่มีดีบุก (ECCS คือเหล็กที่เคลือบโครเมียมแทนดีบุก) เป็นอีกทางเลือกหนึ่ง มีความแข็งแรงใกล้เคียงกับเหล็กวิลาดและมักใช้ร่วมกับแล็กเกอร์เคลือบเต็มพื้นที่ แต่ไม่มีผิวดีบุกเงาสว่างที่จะปรากฏผ่านหมึกใส
คุณสมบัติ เหล็กวิลาด อะลูมิเนียม เหล็กไม่มีดีบุก (ECCS)
ความหนาแน่น 7.85 g/cm³ 2.70 g/cm³ 7.85 g/cm³ ความหนาที่ให้ความแข็งเชิงแผงเท่ากัน 0.23 mm (ค่าอ้างอิง) ~0.33 mm 0.23 mm มวลที่ความแข็งเชิงแผงเท่ากัน ~1.81 kg/m² ~0.89 kg/m² ~1.81 kg/m² พฤติกรรมการตอกนูนและการบุบ นูนคม ต้านทานรอยบุบได้ดี นูนนุ่มและลึก บุบได้ง่ายกว่า ใกล้เคียงกับเหล็กวิลาด มองเห็นผ่านวานิชใส โลหะเงาสว่าง โลหะเงาสว่าง หม่นกว่า มักเคลือบเต็มพื้นที่ เกิดการกัดกร่อนที่ขอบที่ตัด ต้องการการป้องกันด้วยแล็กเกอร์ เกิดชั้นออกไซด์ของตัวเอง ต้องการการป้องกันด้วยแล็กเกอร์ การแยกเพื่อรีไซเคิล ดูดติดแม่เหล็ก กระแสวน (Eddy-current) ดูดติดแม่เหล็ก
ความสามารถในการรีไซเคิลส่งผลต่อการเลือกวัสดุสำหรับแบรนด์ที่จำหน่ายในยุโรปแล้ว กฎระเบียบว่าด้วยบรรจุภัณฑ์และขยะบรรจุภัณฑ์ของสหภาพยุโรป (EU) 2025/40 ซึ่งคณะกรรมาธิการยุโรปได้สรุปไว้ใน หน้านโยบายขยะบรรจุภัณฑ์ [11] กล่องดีบุก .
คำถามที่พบบ่อย (FAQ)
FAQ: ความหนาทั่วไปของกล่องบาล์มหรือกล่องลูกอมขนาดเล็กเป็นเท่าใด? กล่องขนาดเล็กที่บรรจุของเบามักใช้ช่วง 0.18–0.21 mm เพราะขนาดและผนังโค้งของกล่องให้ความแข็งเชิงดัดอยู่แล้ว หากกล่องจะถูกส่งโดยไม่มีการห่อในพัสดุ หรือมีการตอกนูนลึก ให้ทดสอบตัวอย่างความหนา 0.23 mm ควบคู่กับตัวที่บางกว่าก่อนตัดสินใจ
FAQ: แผ่นเหล็กวิลาดที่หนากว่าดีกว่าเสมอหรือไม่? ไม่ใช่ แผ่นที่หนาขึ้นจะเพิ่มต้นทุนเหล็กและน้ำหนักค่าขนส่งตามสัดส่วนของความหนา และอาจขึ้นรูปเข้าไปในมุมแคบได้ยากกว่า เลือกแผ่นที่บางที่สุดซึ่งผ่านการตรวจสอบรอยบุบ ความพอดี และการตอกนูนจากตัวอย่างของคุณ
FAQ: “T-3” ในข้อกำหนดเหล็กวิลาดหมายความว่าอย่างไร? เป็นเกรดเทมเปอร์ ASTM ที่มีค่าเป้าหมายความแข็ง Rockwell HR30Tm ราว 57 เป็นเกรดขึ้นรูปแบบดึงทั่วไป นิ่มกว่า T-4 ถึง T-6 และแข็งกว่า T-1 และ T-2 EN 10202 แสดงคุณสมบัติที่คล้ายกันด้วยการกำหนดค่าความต้านทานแรงครากเช่น TS260
FAQ: เปลี่ยนความหนาได้หรือไม่หลังจากผลิตแม่พิมพ์แล้ว? โดยทั่วไปทำไม่ได้โดยไม่ปรับแม่พิมพ์ใหม่ การเปลี่ยนแปลง 0.01 mm จะเปลี่ยนเส้นผ่านศูนย์กลางของตัวกล่องประมาณ 0.02 mm ซึ่งทำให้การสวมแน่นของฝาสลิปเปลี่ยนไป กำหนดความหนาและเทมเปอร์ก่อนผลิตตัวอย่างชิ้นแรก
FAQ: น้ำหนักการเคลือบดีบุกสำคัญหรือไม่ หากกล่องดีบุกใช้บรรจุสิ่งที่ไม่ใช่อาหาร? สำคัญ แม้จะน้อยกว่า เทียน เครื่องสำอาง และการเก็บในที่ชื้นยังทำให้ขอบที่เปิดเผยหรือรอยขีดข่วนกัดกร่อนได้ การเคลือบบางพร้อมแล็กเกอร์ที่ดีเหมาะกับสิ่งของที่แห้ง ควรขอการเคลือบที่หนักกว่าหรือแบบต่างกันเมื่อสิ่งที่บรรจุมีน้ำมัน มีความชื้น หรือมีความเป็นกรด
FAQ: ควรวัดความหนาของตัวอย่างที่ผลิตเสร็จแล้วอย่างไร? ใช้ไมโครมิเตอร์วัดที่หลายจุดบนผนังตัวกล่องและฝา อย่าลืมว่าแล็กเกอร์และการพิมพ์เพิ่มความหนาระดับไมครอน ระบุในข้อกำหนดของคุณว่าความหนาหมายถึงโลหะพื้นฐานหรือความหนารวมของการเคลือบ เพื่อให้ค่าที่วัดจากซัพพลายเออร์เปรียบเทียบกันได้
ประเด็นสำคัญ
ระบุความหนาเป็นมิลลิเมตร และแปลงค่าเกจแบบเดิมอย่างชัดเจน — 1 lb ต่อ base box ≈ 0.0028 mm ดังนั้น 82 lb ≈ 0.23 mm (แหล่งที่มา )ระบุเกรดเทมเปอร์ เพราะเกรดนี้ควบคุมความลึกการขึ้นรูป ความคมของการตอกนูน และการเด้งกลับของฝา — เทมเปอร์ ASTM มีช่วงตั้งแต่ค่าเป้าหมาย HR30Tm ราว 49 (T-1) ถึงราว 70 (T-6) (แหล่งที่มา )ให้ใช้ระบบการกำหนดชื่อของยุโรปเมื่อจัดหาตามข้อกำหนดของ EU — เกรด EN 10202 เช่น TS230 และ TH415 ตั้งชื่อตามความต้านทานแรงครากเป็น MPa (แหล่งที่มา )ยอมรับความทนทานของการพิมพ์ด้วยคะแนนที่วัดได้ ไม่ใช่คำบรรยาย — มาตรา ASTM D3359 ตั้งแต่ 0B ถึง 5B โดย 4B หรือดีกว่าเป็นเป้าหมายทั่วไปบนพื้นที่ที่ขึ้นรูป (แหล่งที่มา )ตรวจสอบเคมีของแล็กเกอร์ด้านในสำหรับการสัมผัสอาหาร — การห้าม BPA ของ EU สำหรับวัสดุที่สัมผัสอาหารอยู่ใน Regulation (EU) 2024/3190 (แหล่งที่มา )ตรวจสอบขีดจำกัดโลหะหนักสำหรับหมึกและสารเคลือบ — ปริมาณรวมของ Pb, Cd, Hg และ Cr(VI) ≤ 100 ppm ภายใต้กฎหมายตัวแบบ Toxics in Packaging (แหล่งที่มา )วางแผนให้สอดคล้องกับกฎการรีไซเคิลของ EU หากคุณขายในยุโรป — PPWR มีผลบังคับใช้โดยทั่วไปตั้งแต่ 12 สิงหาคม 2026 (แหล่งที่มา )
บทสรุป
ความหนาเหล็กวิลาดสำหรับกล่องดีบุกเป็นหนึ่งในสามทางเลือกที่เชื่อมโยงกัน ร่วมกับเกรดเทมเปอร์และน้ำหนักการเคลือบดีบุก ความหนากำหนดต้นทุนและความแข็งเชิงดัด เทมเปอร์กำหนดการขึ้นรูปของแผ่นและความพอดีของฝา ส่วนการเคลือบรวมกับแล็กเกอร์กำหนดประสิทธิภาพด้านการกัดกร่อนและการสัมผัสอาหาร
ระบุทั้งสามข้อเป็นตัวเลขในคำขอใบเสนอราคา ได้แก่ มิลลิเมตร เกรดเทมเปอร์ g/m² ต่อด้าน และประเภทแล็กเกอร์ ซัพพลายเออร์จะเสนอราคาวัสดุเดียวกัน และผลการทดสอบตัวอย่างจะย้อนกลับไปยังข้อกำหนดได้ เมื่อรายการวัสดุของคุณพร้อมแล้ว ให้ขอใบเสนอราคาสำหรับ กล่องดีบุกแบบ 2 ชิ้นตามสั่ง และขอตัวอย่างที่สร้างตามข้อกำหนดที่แน่นอนนั้น


 PDF บล็อกสำหรับอ่านออฟไลน์


ข้อมูลด้านล่างจำเป็นสำหรับการเข้าสู่ระบบผ่านโซเชียล
เข้าสู่ระบบ
สร้างบัญชีใหม่