


 PDF บล็อกสำหรับอ่านออฟไลน์
คำตอบสั้น ๆ: การขีดร่องบนแผ่นป้ายสเตนเลสคือการลากหัวขีดเพชรหรือคาร์ไบด์ผ่านผิวแผ่นป้าย เพื่อไถให้เกิดร่องต่อเนื่องที่เรียบเงา วิธีนี้ไม่ใช้ความร้อน หมึก หรือสารเคมี จึงเป็นวิธีต้นทุนต่ำในการเพิ่มหมายเลขซีเรียลและวันที่เองภายในโรงงานลงบนแผ่นป้ายเปล่าที่กัดลายไว้ล่วงหน้า รอยขีดตื้นกว่าและคอนทราสต์ต่ำกว่าการกัดลายลึกหรือดอทพีน จึงเหมาะกับข้อมูลที่เปลี่ยนไปในแต่ละชิ้น ไม่เหมาะกับข้อความด้านความปลอดภัยที่คงที่
หากคุณผลิตอุปกรณ์เป็นล็อต แผ่นป้ายพิกัดของคุณส่วนใหญ่จะคงที่ ทั้งโลโก้ รุ่น ช่องแรงดันไฟฟ้า และคำเตือนล้วนเหมือนกันทุกเครื่อง ส่วนหมายเลขซีเรียล วันที่ผลิต และบางครั้งรหัสตัวเลือกจะเปลี่ยนไปในทุกเครื่อง การขีดร่องบนแผ่นป้ายสเตนเลสช่วยเติมช่องว่างนี้ บทความนี้อธิบายว่าการขีดร่องสร้างรอยบนแผ่นป้าย 304 และ 316 ได้อย่างไรในทางกายภาพ พร้อมแสดงวิธีตั้งขั้นตอนทำงานภายในโรงงาน และจุดที่การขีดร่องสู้การกัดลายด้วยสารเคมี เลเซอร์ไฟเบอร์ หรือดอทพีนไม่ได้ ทั้งด้านความชัดเจนในการอ่าน พฤติกรรมการกัดกร่อน และอัตราการผลิต
ปัญหา: ข้อมูลที่เปลี่ยนในแต่ละชิ้นคือจุดที่โครงการแผ่นป้ายมักสะดุด
ปัญหา. โรงงาน OEM มักจัดการข้อมูลรายชิ้นด้วยหนึ่งในสี่วิธี และทุกวิธีมีต้นทุน วิธีแรกคือสั่งแผ่นป้ายกัดลายแบบกำหนดเองทั้งแผ่นสำหรับทุกหมายเลขซีเรียล ซึ่งทำให้การประกอบขั้นสุดท้ายต้องรอคิวงานอาร์ตเวิร์กของซัพพลายเออร์ และข้อมูลผิดเพียงจุดเดียวก็ทำให้ชิ้นส่วนถาวรกลายเป็นของเสีย วิธีที่สองคือตอกด้วยตัวปั๊มด้วยมือ ซึ่งใช้ได้แต่ทำให้เส้นฐานของตัวอักษรไม่เสมอกัน และกับวัสดุบาง แรงกระแทกอาจทำให้แผ่นป้ายโก่งรอบรูยึด วิธีที่สามคือพิมพ์หมึกบนผิวหรือติดแผ่นพิมพ์ทับ การวิเคราะห์ความล้มเหลวในอุตสาหกรรมมักพบว่ารอยพิมพ์ซีดจางจน “โลหะอาจยังอยู่ แต่ตัวอักษรหายไปแล้ว” วิธีที่สี่คือซื้อเลเซอร์ไฟเบอร์ ซึ่งหมายถึงเงินลงทุน ตู้ครอบ ระบบดูดไอระเหย และโครงการความปลอดภัย สำหรับงานที่อาจมีเพียงไม่กี่สิบแผ่นต่อสัปดาห์
ประเด็นปัญหา. ปริมาณงานมีอยู่จริงแต่ไม่มาก ในการสนทนาของผู้ปฏิบัติงานรายหนึ่ง ผู้ผลิตอุปกรณ์เล่าว่าส่งงานทำป้ายประมาณ ป้ายสเตนเลสที่ใส่หมายเลขซีเรียล 50 ป้ายต่อเดือน บนวัสดุแผ่นหนาราว 0.5 mm ไปยังร้านทำถ้วยรางวัลในท้องถิ่น ซึ่งผู้ผลิตระบุว่า “ไม่น่าเชื่อถือเลย”(การสนทนาของผู้ปฏิบัติงาน)[1] ปริมาณระดับนี้น้อยเกินกว่าจะคุ้มค่ากับการตั้งเซลล์ทำเครื่องหมายโดยเฉพาะ แต่ก็สำคัญเกินกว่าจะพึ่งผู้ขายภายนอก เพราะแผ่นป้ายซีเรียลที่อ่านไม่ออกหรือขาดหายจะทำให้การตรวจสอบย้อนกลับ บันทึกการรับประกัน และในอุปกรณ์ไฟฟ้า การลงนามรับรองการตรวจสอบ เกิดปัญหา
ทางแก้. แบ่งแผ่นป้ายเป็นเนื้อหาคงที่และเนื้อหาที่เปลี่ยนได้ ซื้อแผ่นป้ายเปล่าที่กัดลายลึกและเติมสีไว้แล้วสำหรับทุกอย่างที่ไม่เคยเปลี่ยน แล้วขีดร่องช่องข้อมูลรายชิ้นที่สายการผลิต ส่วนที่เหลือของคู่มือนี้จะอธิบายวิธีทำให้ดี และกรณีที่วิธีนี้ไม่ใช่เครื่องมือที่เหมาะ
การขีดร่องบนแผ่นป้ายสเตนเลสคืออะไร
การขีดร่อง หรือเรียกอีกอย่างว่าการขีดลากหรือการแกะสลักด้วยเพชรแบบลาก เป็นกระบวนการเชิงกลแบบเย็น หัวขีดที่มีปลายแข็ง ซึ่งมักเป็นปลายเพชรหรือทังสเตนคาร์ไบด์ ถูกกดแนบกับแผ่นป้ายด้วยแรงสปริงหรือแรงลม จากนั้นเครื่องจะเคลื่อนหัวขีดไปตามเส้นของแต่ละตัวอักษร ปลายขีดไม่หมุนและไม่ตอก แต่ไถเป็นร่องรูปตัววีต่อเนื่อง ดันเนื้อโลหะไปด้านข้างและลงด้านล่าง แทนที่จะตัดออกเป็นเศษโลหะ
จึงอยู่ระหว่างสามกระบวนการใกล้เคียงที่มักถูกสับสนกับมัน:
- การแกะสลักแบบหมุน ใช้ดอกตัดที่หมุนเพื่อเฉือนเศษโลหะออก และเจาะลึกได้มากกว่า แต่ก็ทำให้เกิดครีบคมและการสึกหรอของเครื่องมือ
- ดอทพีน ใช้เข็มตอกให้เกิดหลุมเรียงเป็นแถว ทำรอยได้ลึกกว่าและรับมือกับพื้นผิวหยาบหรือโค้งได้ดี แต่เสียงดังกว่าและตัวอักษรดูเป็นจุด ๆ
- การกัดลายด้วยสารเคมี ละลายโลหะผ่านหน้ากากโฟโตเรซิสต์ ได้แอ่งที่เติมสีได้ แต่ต้องทำหน้ากากใหม่ทุกครั้งที่เปลี่ยนอาร์ตเวิร์ก
เพราะเส้นที่ขีดต่อเนื่องและผนังร่องเรียบเงา ข้อความที่ขีดจึงอ่านเป็นตัวอักษรเส้นเดียวที่สะอาด เครื่องขีด CNC และเครื่องมือขีดลากด้วยเพชรใช้ฟอนต์เส้นเดียว (ฟอนต์ “แท่ง”) ไม่ใช่ฟอนต์เส้นขอบ เมื่อออกแบบช่องข้อมูลที่เปลี่ยนได้ คุณจึงเลือกเส้นทางของเส้นขีด ไม่ใช่รูปทรงทึบ
สเตนเลสแบบแกะสลักเป็นหมวดการทำเครื่องหมายที่ได้รับการยอมรับในตัวเอง ข้อกำหนดของ ASTM สำหรับแผ่นป้ายวาล์วบนเรือระบุ “ชนิด III – สเตนเลสสตีล แบบแกะสลัก” เป็นชนิดแผ่นป้ายที่กำหนดไว้(ASTM F992)[2] หากแบบของลูกค้าอ้างอิงมาตรฐานดังกล่าว ให้ตรวจสอบว่ารอยที่ขีดลากเข้าข่ายวิธีการจารึกตามมาตรฐานหรือไม่ ก่อนจะใช้การขีดร่องแทนการแกะสลักแบบหมุน
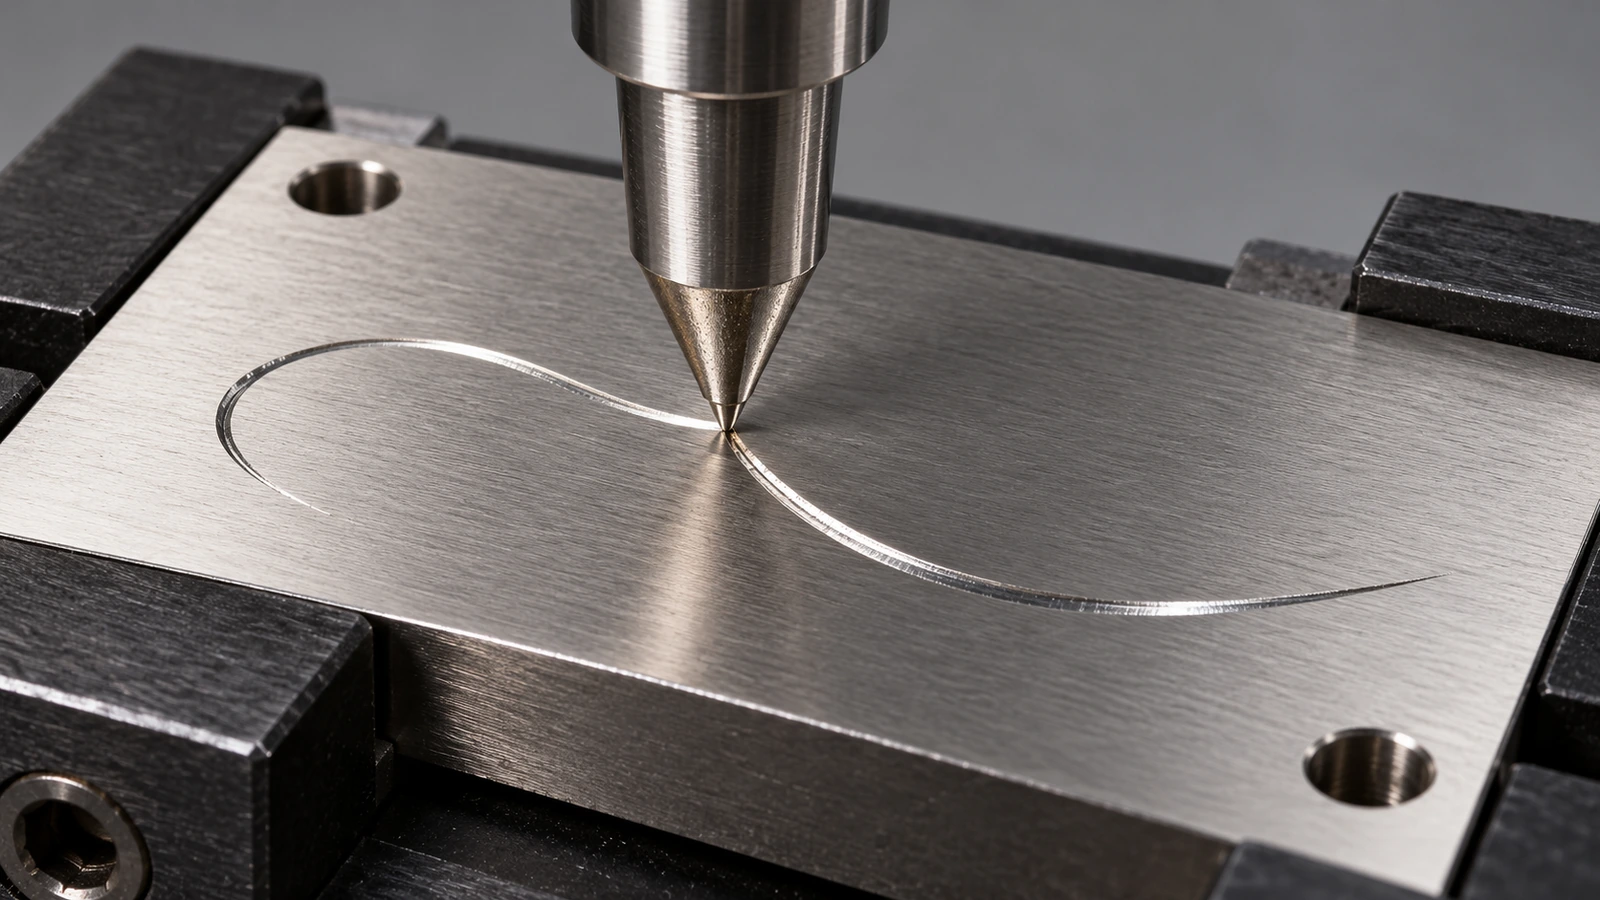
เกิดอะไรขึ้นกับ 304 และ 316 ภายใต้หัวขีด
ไม่มีการป้อนความร้อน. เลเซอร์ไฟเบอร์เปลี่ยนชั้นออกไซด์หรือหลอมผิวโลหะ นั่นคือวิธีที่เกิดรอยดำจากการอบอ่อนด้วยเลเซอร์ และเป็นเหตุให้ผู้ใช้บางรายเข้าใจผิดว่าสีที่เปลี่ยนจากเลเซอร์คือการกัดกร่อน ในกระทู้ของฟอรัมงานตกแต่งผิวโลหะกระทู้หนึ่ง ผู้ใช้รายหนึ่งสงสัยว่า “รอยคล้ำที่หลงเหลือหลังกระบวนการเลเซอร์คือสนิม/การกัดกร่อน”(การสนทนาบน Finishing.com)[3] การขีดร่องไม่ทำให้เกิดสีจากความร้อน จึงไม่เกิดความกำกวมนี้ระหว่างการตรวจรับเข้าหรือการตรวจหน้างาน
การแข็งตัวจากการขึ้นรูปเย็นและฟิล์มพาสซีฟ. เกรดออสเทนนิติกอย่าง 304 และ 316 แข็งตัวจากการขึ้นรูปเย็นได้เร็ว ผนังร่องผ่านการขึ้นรูปเย็นและเรียบเงา ฟิล์มพาสซีฟที่อุดมด้วยโครเมียมแตกตลอดแนวเส้น แล้วก่อตัวใหม่ในอากาศ ดังนั้นการขีดร่องที่สะอาดจึงไม่ได้สร้างจุดอ่อนด้านการกัดกร่อนในตัวมันเอง ความเสี่ยงจริงคือการปนเปื้อน การประเมินวัสดุแผ่นป้ายโดยห้องปฏิบัติการของกองทัพเรือสหรัฐฯ (รายงาน CARDIVNSWC-TR-62-00-05, 2005) พบคราบสนิมบนแผ่นป้าย 304 และ 316 “โดยเฉพาะบริเวณที่มีการแกะสลักแผ่นป้าย” และระบุสาเหตุว่าเกิดจากอนุภาคเหล็กที่เครื่องมือทิ้งไว้ ข้อสังเกตนี้นำไปสู่นิสัยสองข้อ ข้อแรก รักษาปลายหัวขีดและแท่นจับยึดไม่ให้มีเศษเหล็กกล้าคาร์บอน ข้อสอง ห้ามทำความสะอาดแผ่นป้ายที่ขีดร่องแล้วด้วยแปรงลวดเหล็กหรือหินเจียที่ใช้ร่วมกัน
เกรดสำคัญที่สุดตรงร่อง. การกัดกร่อนจากคลอไรด์จะเริ่มจากบริเวณที่มีซอกแคบและผิวที่ผ่านการขึ้นรูปเย็น ASTM A240/A240M กำหนดโมลิบดีนัม 2.00–3.00% สำหรับชนิด 316 และ 316L ส่วน 304 ไม่มีข้อกำหนดเรื่องโมลิบดีนัม(ASTM A240/A240M)[4] สำหรับละอองเกลือ เกลือละลายน้ำแข็ง หรือการล้างด้วยสารที่มีคลอรีน ให้ขีดร่องบน 316 รายละเอียดการเลือกเกรดอยู่ในหน้า แผ่นป้ายสเตนเลสกัดลายแบบกำหนดเอง ของเรา จึงไม่กล่าวซ้ำที่นี่
ความแข็งของแผ่นป้าย. หัวขีดกดลงด้วยแรงสม่ำเสมอ แผ่นป้ายบางที่ไม่มีตัวรองรับจะโก่งงอ ทำให้ความลึกของร่องเปลี่ยนไปทั่วบริเวณช่องข้อมูล วัสดุแผ่นป้ายสเตนเลสสำหรับงานอุตสาหกรรมมักมีความหนาตั้งแต่ประมาณ 0.018 to 0.125 in ข้อกำหนดการก่อสร้างทางทหารกำหนดความหนาขั้นต่ำไว้สำหรับแผ่นป้ายบางชนิด MIL-DTL-15024 ระบุให้แผ่นป้ายชนิด A แบบกัดลายหรือแกะสลักหนาไม่ต่ำกว่า 0.03 in(MIL-DTL-15024)[5] ต่ำกว่าประมาณ 0.5 mm จำเป็นต้องใช้แท่นจับยึดที่เรียบและรองรับแผ่นป้ายเต็มพื้นที่
วิธีตั้งค่าการขีดร่องภายในโรงงานสำหรับหมายเลขซีเรียลและวันที่
ขั้นตอนทำงานด้านล่างนี้สมมติว่าใช้เครื่องขีดร่องแบบตั้งโต๊ะหรือติดข้างสายการผลิต และใช้แผ่นป้ายเปล่าที่กัดลายไว้ล่วงหน้าจากซัพพลายเออร์แผ่นป้าย
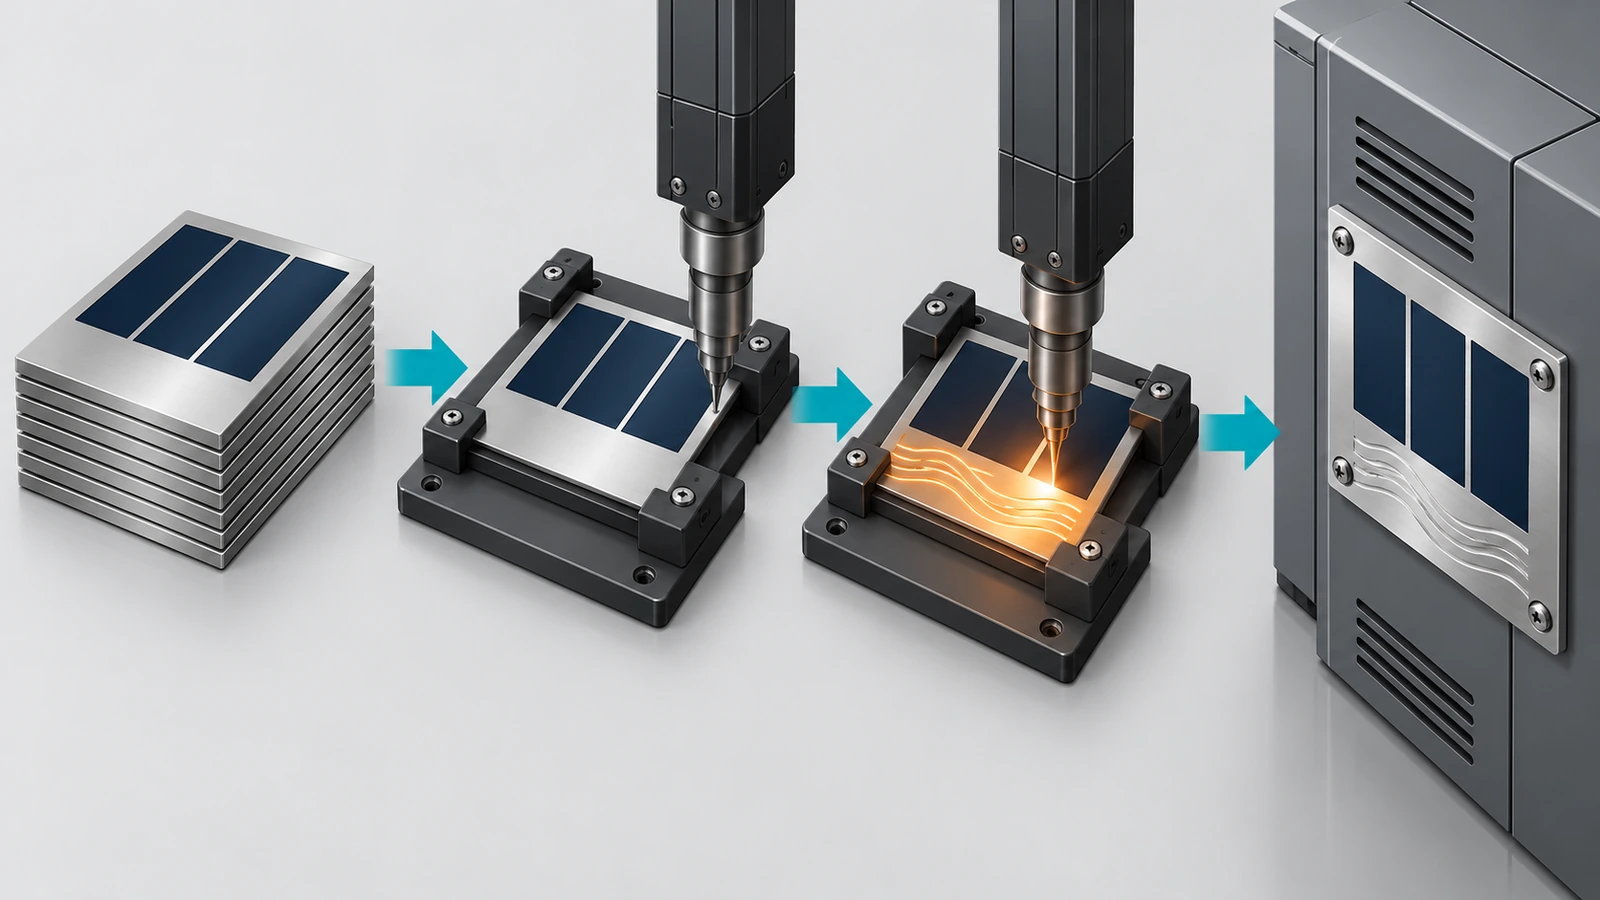
- ออกแบบแผ่นป้ายเปล่ารอบโซนขีดร่อง. ขอให้ซัพพลายเออร์กัดลายและเติมสีเนื้อหาคงที่ทั้งหมด และเว้นช่องข้อมูลที่เปลี่ยนได้ไว้เป็นโลหะเปล่าที่ไม่เติมสี ป้ายชื่อช่องที่กัดลายไว้ เช่น “ซีเรียล” หรือ “วันที่” ให้วางไว้ข้างโซน ไม่ใช่ภายในโซน เว้นระยะขอบจากรูและขอบแผ่นให้โล่ง เพราะหัวขีดต้องการเส้นทางที่เรียบและไม่มีรู
- เลือกผิวสำเร็จเพื่อให้ได้คอนทราสต์. รอยขีดคือร่องเรียบเงาที่สว่าง จะเห็นชัดที่สุดบนพื้นผิวที่ด้านกว่า ช่องผิวด้าน #2B หรือผิวพ่นลูกปัดมักให้คอนทราสต์ดีกว่าผิวขัดลายเส้นที่สะท้อนแสงสูง #4 ซึ่งลายเสี้ยนอาจแย่งความเด่นกับเส้นขีด ระบุผิวสำเร็จของโซนขีดร่องไว้ในแบบของแผ่นป้ายเปล่า
- ทำแท่นจับกำหนดตำแหน่ง. จับแผ่นป้ายตรงรูยึดหรือขอบบนรางรองที่เรียบและแข็ง เพื่อไม่ให้ขยับหรือโก่งงอ ความซ้ำได้ของโปรแกรมการขีดร่องส่วนใหญ่มาจากแท่นจับยึด: ตำแหน่งที่คลาดเคลื่อนทำให้หมายเลขซีเรียลไปทับข้อความที่กัดลายไว้ และการโก่งงอทำให้เส้นขีดตื้นและไม่สม่ำเสมอ
- เลือกหัวขีดและตั้งแรงกดกับความเร็ว. หัวเพชรคงความคมของปลายไว้ได้บนสเตนเลสซีรีส์ 300 ที่แข็งตัวขึ้น และไม่ถ่ายเหล็กลงบนแผ่นป้าย หัวคาร์ไบด์ราคาถูกกว่าแต่สึกเร็วกว่าบนสเตนเลส เริ่มจากแรงกดที่ผู้ผลิตเครื่องแนะนำสำหรับสเตนเลส จากนั้นปรับแรงกดและความเร็วเคลื่อนที่ไปพร้อมกัน แรงกดมากขึ้นทำให้ร่องลึกขึ้นแต่ยกขอบร่องมากขึ้นด้วย ความเร็วต่ำลงทำให้เส้นขีดของตัวอักษรเล็กสม่ำเสมอขึ้น บันทึกค่าสุดท้ายเป็นสูตรค่าตั้งที่มีการควบคุมสำหรับแต่ละเกรดและความหนา
- กำหนดความสูงตัวอักษรจากระยะอ่าน. ตัดสินว่าช่างเทคนิคจะยืนตรงไหนเมื่ออ่านแผ่นป้าย แล้วกำหนดขนาดตัวอักษรเส้นเดียวให้เหมาะกับระยะนั้นภายใต้แสงสว่างจริง ข้อมูลพิกัดทางไฟฟ้าอยู่ภายใต้ข้อกำหนดหน้างานของ NFPA 79 และ NEC 670.3(A) ยืนยันว่าช่องที่ขีดร่องตรงกับสิ่งที่หน่วยงานรับรองคาดหวังว่าจะเห็นและอ่านได้
- ป้อนข้อมูลจากระบบ ไม่ใช่จากแป้นพิมพ์. ดึงข้อมูลหมายเลขซีเรียลและวันที่จาก MES หรือ ERP แล้วล็อกรูปแบบไว้ (เช่น วันที่แบบ ISO 8601) ป้องกันหมายเลขซีเรียลซ้ำในซอฟต์แวร์ รอยถาวรแก้ไขไม่ได้ ตัวเลขผิดเพียงหลักเดียวหมายถึงต้องทิ้งแผ่นป้าย และบนแผ่นเปล่าที่กัดลายแล้ว นั่นคือชิ้นส่วนที่แพงที่สุดของชุดประกอบ
- ตรวจชิ้นงานชิ้นแรกตามสูตรค่าตั้งแต่ละสูตร. ตรวจความชัดเจนในการอ่านที่ระยะที่กำหนดและภายใต้แสงเฉียง วัดความลึกร่องด้วยเกจวัดความลึกหรือเครื่องวัดโปรไฟล์ผิว แล้วเก็บผลการวัดไว้กับสูตรค่าตั้ง จากนั้นทดสอบการถูด้วยน้ำยาทำความสะอาดและถุงมือที่โรงงานใช้จริง ทำซ้ำทุกครั้งที่เปลี่ยนหัวขีด แท่นจับยึด หรือล็อตแผ่นป้าย
- รักษาแผ่นป้ายให้สะอาดหลังขีดร่อง. เช็ดด้วยน้ำยาทำความสะอาดที่ไม่มีคลอรีน หากสงสัยว่ามีการปนเปื้อนจากเหล็กกล้า ให้ส่งแผ่นป้ายไปทำพาสซีเวชัน (มักระบุการบำบัดประเภท ASTM A967) ก่อนนำไปใช้งานที่สัมผัสคลอไรด์
แล้วรหัส 2D และรอย UID ล่ะ?
เครื่องขีดร่องบางรุ่นวาดสัญลักษณ์ Data Matrix ได้ แต่การวาดเซลล์สี่เหลี่ยมด้วยเส้นต่อเนื่องนั้นช้า และคอนทราสต์ที่ได้ต่ำ หากสัญญาอ้างถึงการระบุชิ้นส่วนเฉพาะตัวตาม MIL-STD-130 รอยที่ทำต้องอ่านด้วยเครื่องได้และตรวจสอบยืนยันได้(MIL-STD-130N)[6] ในกรณีนั้น ข้อกำหนดของสัญญา ไม่ใช่ความชอบของซัพพลายเออร์ เป็นตัวกำหนดว่ารอยต้องบรรลุอะไร หากแบบระบุการจัดเกรดคุณภาพของรหัสตาม ISO/IEC 15415 ดอทพีนหรือเลเซอร์เป็นทางเลือกที่ใช้ได้จริงกว่าสำหรับตัวรหัส การขีดร่องยังมีประโยชน์สำหรับบรรทัดที่มนุษย์อ่านได้ซึ่งอยู่ข้างกัน ก่อนเสนอราคา ให้ตรวจสอบฉบับล่าสุดของข้อกำหนดทางทหารทุกฉบับในฐานข้อมูล DLA ASSIST เสมอ(ASSIST QuickSearch)[7]
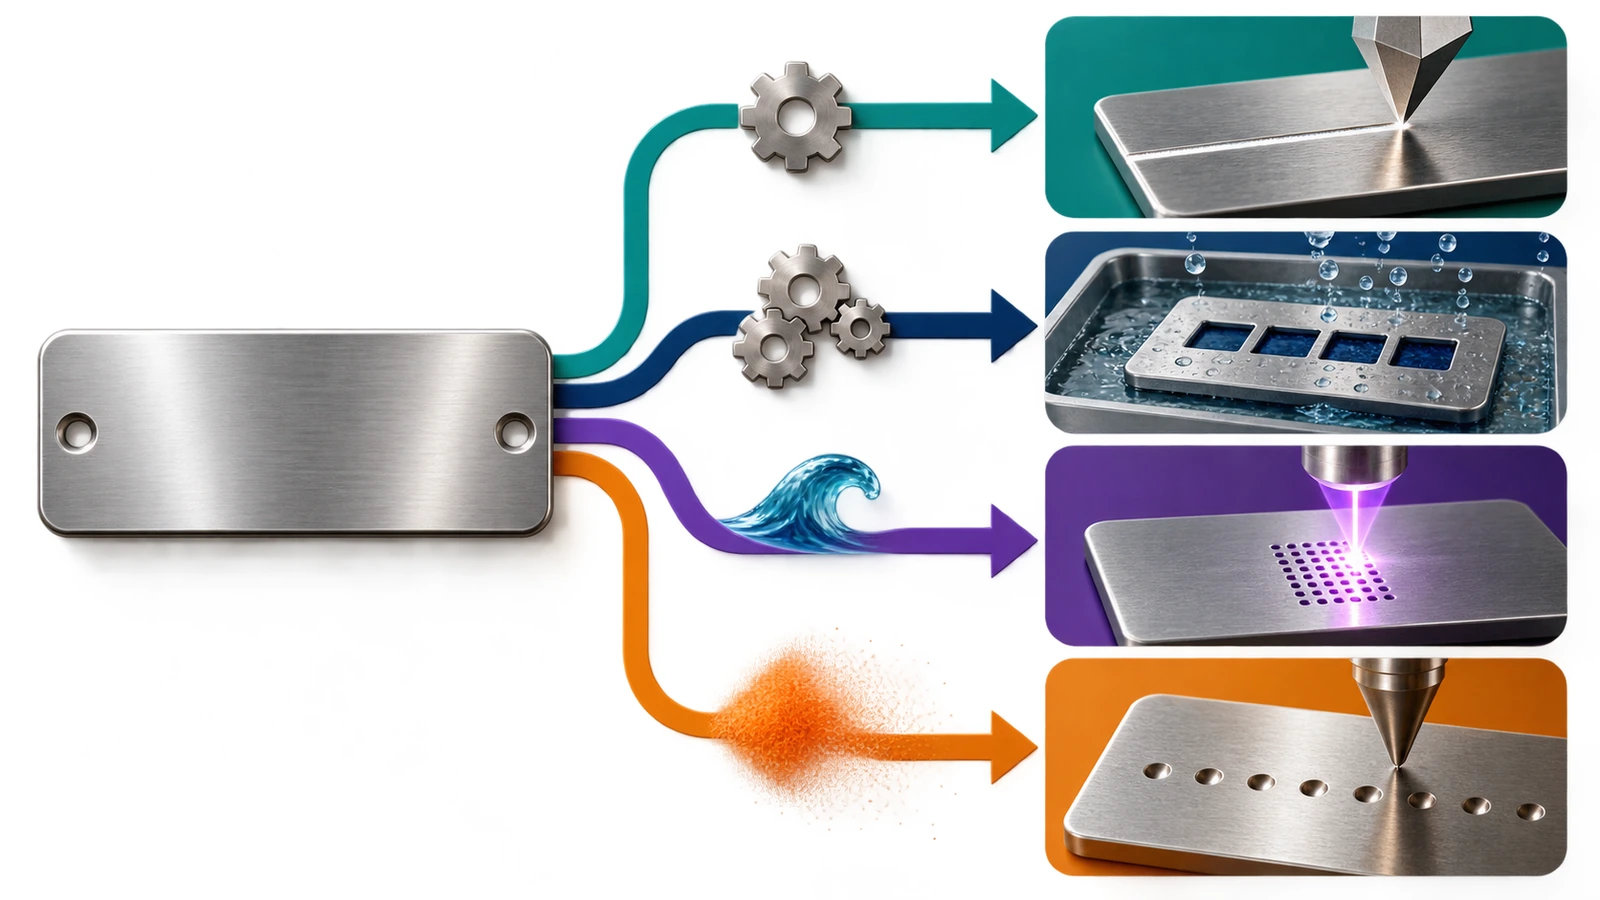
การขีดร่องบนแผ่นป้ายสเตนเลสเทียบกับการกัดลายด้วยสารเคมี เลเซอร์ และดอทพีน
ตัวเลขความลึกด้านล่างมาจากคู่มือที่ซัพพลายเออร์และผู้ผลิตเครื่องจักรเผยแพร่ และแสดงช่วงที่พบโดยทั่วไป ไม่ใช่ค่าที่รับประกัน ความลึกของร่องขีดขึ้นอยู่กับแรงกด รูปทรงหัวขีด และการรองรับแผ่นป้ายเป็นอย่างมาก ดังนั้นควรวัดกระบวนการของคุณเอง ไม่ใช่พึ่งตัวเลขในแค็ตตาล็อก
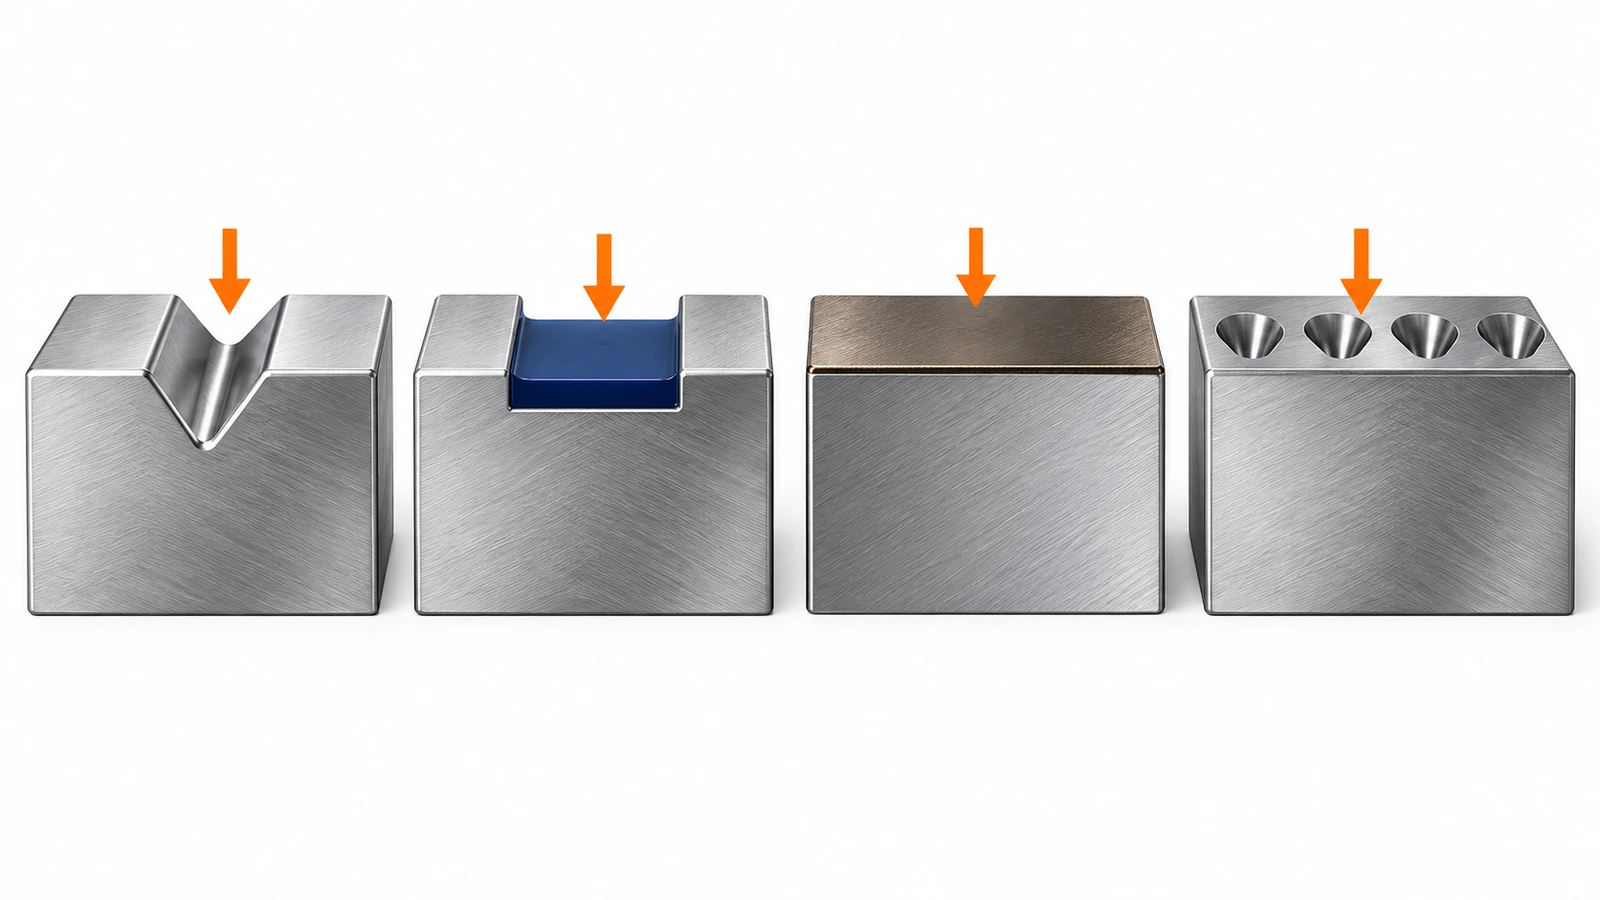
| ปัจจัย | การขีดร่อง / ขีดลากด้วยเพชร | กัดลายด้วยสารเคมี + เติมสี | เลเซอร์ไฟเบอร์ (อบอ่อนหรือระเหยผิว) | ดอทพีน | การแกะสลักแบบหมุน |
|---|---|---|---|---|---|
| กลไกการเกิดรอย | หัวขีดไถเป็นร่องเรียบเงาต่อเนื่อง | กรดละลายโลหะผ่านหน้ากากโฟโตเรซิสต์ แล้วเติมสีลงในแอ่ง | ความร้อนเปลี่ยนสีของออกไซด์หรือเอาโลหะผิวออก | การกระแทกของเข็มทำให้เกิดหลุมเรียงเป็นแถว | ดอกตัดหมุนเฉือนเศษโลหะออก |
| ความลึกที่มีการเผยแพร่โดยทั่วไป | ตื้น ต้องตรวจสอบตามสูตรค่าตั้ง | ~0.0015–0.004 in พบได้ทั่วไป ลึกกว่านั้นได้ตามต้องการ | ใกล้ศูนย์ (อบอ่อน) ถึงตื้น (ระเหยผิว) | ~0.2–0.4 mm ในตัวอย่างของผู้ผลิตเครื่องจักรบน 304/316 | ความลึกตัดเฉลี่ย ~0.003–0.007 in |
| ข้อมูลที่เปลี่ยนในแต่ละชิ้น | ได้ จากแหล่งข้อมูลที่ป้อนเข้า | ไม่ได้ ต้องทำหน้ากากใหม่ทุกอาร์ตเวิร์ก | ได้ ยอดเยี่ยม | ได้ | ได้ แต่ช้า |
| แหล่งที่มาของคอนทราสต์ | แสงสะท้อนจากร่อง ไม่มีสี | เติมสี คอนทราสต์สูง | ออกไซด์สีเข้มหรือพื้นผิวเป็นลวดลาย | เงาในหลุม | ร่อง เติมสีได้ |
| การป้อนความร้อน | ไม่มี | ไม่มี | มี (สีจากความร้อน, HAZ) | ไม่มี | ไม่มี |
| วัสดุสิ้นเปลืองและสิ่งที่โรงงานต้องมี | หัวขีด เสียงเงียบ ไม่มีไอระเหย | ทำที่ซัพพลายเออร์ มีสารเคมีและน้ำเสีย | ตู้ครอบ ระบบดูดไอระเหย ความปลอดภัยด้านเลเซอร์ | เข็ม เสียงดัง | ดอกตัด มีเศษโลหะและครีบคม |
| เหมาะที่สุดกับ | หมายเลขซีเรียลและวันที่บนแผ่นป้ายเปล่าสำเร็จรูป ปริมาณต่ำถึงปานกลาง | ข้อความคงที่ โลโก้ ข้อมูลความปลอดภัย ในปริมาณระดับล็อต | รหัส กราฟิกละเอียด ปริมาณข้อมูลที่เปลี่ยนสูง | รหัสระบุตัวตนที่ลึกและทนทาน และรหัส DPM | ข้อความลึกบนแผ่นป้ายที่หนากว่า |
ความต่างข้อหนึ่งไม่ปรากฏในคอลัมน์ความลึก คือสิ่งที่เสียก่อน การเปรียบเทียบที่ซัพพลายเออร์เผยแพร่ระบุว่าในแผ่นป้ายกัดลาย จุดอ่อนคือสีที่เติม เพราะอีพอกซีสึกเร็วกว่าโลหะรอบข้าง รอยขีดร่องไม่มีสีให้สูญเสีย คอนทราสต์ของมันเกิดจากรูปทรงล้วน ๆ จึงเสื่อมก็ต่อเมื่อตัวร่องเองสึก ถูกบด หรืออุดด้วยสิ่งสกปรกและสี ซึ่งทำให้การขีดร่องทนตัวทำละลายและสารเคมีที่ใช้ล้างได้ดีกว่ารอยทาสีตื้น แต่ก็ทำให้การขีดร่องเสี่ยงต่อการเสียดสีและละอองสีที่พ่นเลยมากกว่าการกัดลายลึก ดอทพีน หรือตัวอักษรปั๊มนูน
เมื่อใดที่การขีดร่องได้เปรียบ และเมื่อใดที่ยังไม่พอ
การขีดร่องเป็นทางเลือกที่ดีกว่าเมื่อ:
- มีเพียงไม่กี่ช่องที่เปลี่ยนในแต่ละชิ้น และส่วนที่เหลือของแผ่นป้ายกัดลายครั้งเดียวในปริมาณระดับล็อตได้
- ต้องทำเครื่องหมายที่สายการประกอบ โดยไม่ต้องมีตู้ครอบเลเซอร์ ระบบดูดไอระเหย หรือการจัดการสารเคมี
- ยอมรับสีจากความร้อนไม่ได้, เช่น กับอุปกรณ์ถูกสุขลักษณะที่ผู้ตรวจอาจสงสัยการเปลี่ยนสีทุกรูปแบบ
- เสียงเป็นเรื่องสำคัญ, เพราะการขีดร่องเงียบกว่าดอทพีนมากในพื้นที่ประกอบ
- สารเคมีทำความสะอาดจะกัดสีที่เติมไว้ แต่การเสียดสีไม่รุนแรง
เลือกวิธีอื่นเมื่อ:
- ข้อความมีผลต่อความปลอดภัยและต้องคงอยู่ถาวร, เช่น คำเตือนอันตราย คำสัญญาณ หรือข้อมูลอาร์กแฟลช ให้กัดลายลึกและเติมสีที่ซัพพลายเออร์ ห้ามขีดร่องที่สายการผลิต
- แผ่นป้ายจะถูกทาสีทับ พ่นทราย หรือถูกเสียดสีหนัก. ร่องตื้นจะหายไป ดอทพีน การแกะสลักลึก หรือการปั๊มนูนทนได้ดีกว่า
- ต้องใช้รหัสที่เครื่องอ่านได้และจัดเกรดตามมาตรฐาน. เลเซอร์หรือดอทพีนให้คอนทราสต์ของเซลล์ที่เชื่อถือได้มากกว่า
- ปริมาณสูงและทุกแผ่นไม่ซ้ำกัน. ความเร็วและความยืดหยุ่นด้านกราฟิกของเลเซอร์ไฟเบอร์จะเอาชนะการขีดทีละเส้นได้ในที่สุด
- พื้นผิวโค้ง เป็นลวดลาย หรือหยาบ. หัวขีดลากต้องการเส้นทางที่เรียบและราบ ดอทพีนทนความแปรปรวนได้มากกว่ามาก
คำถามที่พบบ่อย
คำถามที่พบบ่อย: การขีดร่องเหมือนการแกะสลักหรือไม่?
ไม่เหมือนกัน ทั้งสองแบบทำให้เกิดร่อง แต่การแกะสลักแบบหมุนตัดเนื้อโลหะออกด้วยเครื่องมือที่หมุน ส่วนการขีดร่องเขยื้อนและขัดเงาเนื้อโลหะด้วยหัวขีดที่ไม่หมุน การขีดร่องไม่ทิ้งเศษโลหะ และเส้นมักตื้นกว่า หากข้อกำหนดระบุแผ่นป้าย “แกะสลัก” ให้ยืนยันว่ารอยขีดลากเข้าข่ายก่อนจะใช้แทน
คำถามที่พบบ่อย: การขีดร่องจะทำให้แผ่นป้าย 304 หรือ 316 เป็นสนิมหรือไม่?
ร่องที่ขีดอย่างสะอาดจะเกิดพาสซีเวชันใหม่ในอากาศ คราบสนิมบนสเตนเลสที่ทำเครื่องหมายแล้วมักเกิดจากอนุภาคเหล็กจากเครื่องมือเหล็กกล้า แปรง หรือการเจียรบริเวณใกล้เคียง ดังที่ระบุไว้ในการประเมินแผ่นป้ายแกะสลักโดยห้องปฏิบัติการของกองทัพเรือ ใช้หัวเพชร รักษาแท่นจับยึดให้สะอาด หลีกเลี่ยงแปรงลวดเหล็ก และระบุ 316 สำหรับสภาพที่สัมผัสคลอไรด์
คำถามที่พบบ่อย: ขีดร่องทับแผ่นป้ายกัดลายที่เติมสีไว้แล้วได้หรือไม่?
ขีดร่องเฉพาะในช่องโลหะเปลือยเท่านั้น การขีดทะลุสีที่เติมหรือชั้นเคลือบใสจะทำให้ชั้นเคลือบแตกบิ่นและขอบขรุขระ ขอให้ซัพพลายเออร์เว้นโซนข้อมูลที่เปลี่ยนได้ไว้โดยไม่เติมสีและไม่เคลือบ
คำถามที่พบบ่อย: แผ่นป้ายบางได้แค่ไหน?
แผ่นป้ายบางจะโก่งภายใต้แรงกดของหัวขีด ทำให้ความลึกร่องไม่สม่ำเสมอ หากรองรับเต็มที่ด้วยแท่นจับยึดเรียบ ก็ขีดร่องวัสดุบางได้ หากไม่มีตัวรองรับ ให้คาดว่าจะไม่สม่ำเสมอเมื่อบางกว่าประมาณ 0.5 mm แผ่นป้ายทหารชนิด A แบบกัดลายหรือแกะสลักตาม MIL-DTL-15024 กำหนดให้หนาอย่างน้อย 0.03 in
คำถามที่พบบ่อย: หมายเลขซีเรียลที่ขีดร่องเพียงพอสำหรับแผ่นป้าย UL, CE หรือ NEC หรือไม่?
วิธีทำเครื่องหมายสำคัญน้อยกว่าความชัดเจนในการอ่าน ความทนทาน และความครบถ้วนของช่องข้อมูล NEC 670.3(A) และ NFPA 79 กำหนดว่าต้องปรากฏข้อมูลไฟฟ้าใดบ้าง และแผ่นป้ายเครื่องจักรตาม CE ต้องมีรายการอย่างหมายเลขซีเรียลและปีที่ผลิต ควรตรวจสอบช่องที่ขีดร่องกับหน่วยงานรับรองระหว่างการตรวจครั้งแรก แทนที่จะสมมติว่าจะได้รับการยอมรับ
คำถามที่พบบ่อย: ควรซื้อแผ่นป้ายเปล่าหรือแผ่นป้ายที่ทำเครื่องหมายครบแล้ว?
หากมีมากกว่าไม่กี่ช่องที่เปลี่ยนในแต่ละชิ้น หรือหมายเลขซีเรียลต้องตรงกับบันทึกการผลิตที่การประกอบขั้นสุดท้าย แผ่นป้ายเปล่าที่กัดลายไว้ล่วงหน้าร่วมกับการขีดร่องภายในโรงงานมักให้การควบคุมที่ดีกว่า หากทุกชิ้นเหมือนกัน หรือคุณไม่มีกำลังการทำเครื่องหมายข้างสายการผลิต แผ่นป้ายที่ทำเครื่องหมายครบแล้วจะง่ายกว่า สำหรับการออกแบบแผ่นป้ายเปล่า ปริมาณ และกำหนดเวลา ให้ ขอใบเสนอราคาแผ่นป้ายสเตนเลสแบบกำหนดเอง.
ประเด็นสำคัญ
- การขีดร่องเป็นกระบวนการแบบเย็น จึงไม่ทิ้งสีจากความร้อนที่ผู้ตรวจอาจเข้าใจผิดว่าเป็นการกัดกร่อน — 1 กรณีในฟอรัมที่สงสัยว่าสีที่เปลี่ยนจากเลเซอร์เป็นสนิม (ที่มา)
- ขีดร่องช่องข้อมูลที่เปลี่ยนได้บน 316 ทุกครั้งที่มีคลอไรด์ — ชนิด 316 ระบุ 2.00–3.00% Mo (ที่มา)
- สเตนเลสแบบแกะสลักเป็นหมวดแผ่นป้ายที่ได้รับการยอมรับ แต่ให้ตรวจสอบวิธีการจารึกที่แบบระบุ — ASTM F992-17 (รับรองซ้ำเมื่อ 2022) ชนิด III (ที่มา)
- ความแข็งแรงของแผ่นป้ายกำหนดความสม่ำเสมอของการขีดร่อง ดังนั้นควรจับยึดวัสดุบางด้วยแท่นจับยึดให้เต็มพื้นที่ — ขั้นต่ำ 0.03 in สำหรับ MIL-DTL-15024 ชนิด A (ที่มา)
- รอย UID ตามสัญญาต้องใช้รหัสที่เครื่องอ่านได้ ซึ่งมักหมายถึงเลเซอร์หรือดอทพีนข้างข้อความที่ขีดร่อง — MIL-STD-130N, 2007, ฉบับแก้ไข 1 in 2012 (ที่มา)
- การทำหมายเลขซีเรียลปริมาณน้อยคือจุดที่ผู้ขายภายนอกกลายเป็นคอขวดพอดี — ~50 ป้ายที่ใส่หมายเลขซีเรียลต่อเดือนในกรณีของผู้ปฏิบัติงานรายหนึ่ง (ที่มา)
บทสรุป
การขีดร่องไม่ได้มาแทนที่การกัดลายหรือการทำเครื่องหมายด้วยเลเซอร์ แต่ทำงานได้ดีที่สุดเมื่อใช้ควบคู่กัน รูปแบบที่ OEM ส่วนใหญ่ลงตัวคือกัดลายและเติมสีทุกอย่างที่ถาวรและเกี่ยวกับความปลอดภัยที่ซัพพลายเออร์ จากนั้นขีดร่องเฉพาะช่องที่เปลี่ยนในแต่ละชิ้น บนเครื่องที่มีแท่นจับยึดและควบคุมด้วยสูตรค่าตั้งที่สายการผลิต วิธีนี้ทำให้หมายเลขซีเรียลตรงกับบันทึกการผลิต หลีกเลี่ยงสีจากความร้อนและการสึกของสีที่เติมในช่องเหล่านั้น และตัดซัพพลายเออร์แผ่นป้ายออกจากเส้นทางวิกฤตของการประกอบขั้นสุดท้าย หากเกี่ยวข้องกับรหัส การเสียดสี ละอองสีที่พ่นเลย หรือปริมาณข้อมูลที่เปลี่ยนสูง ให้ย้ายช่องเหล่านั้นไปใช้เลเซอร์หรือดอทพีน
หากคุณวางแผนโครงการแบบผสม ให้เริ่มจากแผ่นป้ายเปล่า ได้แก่ โซนขีดร่องที่สงวนไว้ ผิวสำเร็จแบบด้านบริเวณช่องข้อมูล และเกรดที่เหมาะสม แผ่นป้ายอุปกรณ์กัดลาย 304 และ 316 ของเราผลิตให้มีช่องข้อมูลที่เปลี่ยนได้แบบไม่เติมสีได้ ส่งแบบและรายละเอียดสภาพแวดล้อมมาเพื่อขอใบเสนอราคา
เอกสารอ้างอิง
- Reddit r/lasercutting, “Cutting / etching stainless steel nameplates” การสนทนาของผู้ปฏิบัติงานเกี่ยวกับการทำเครื่องหมายป้ายที่ใส่หมายเลขซีเรียลภายในโรงงาน, 2025-04-29. https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International, ASTM F992-17(2022), ข้อกำหนดมาตรฐานสำหรับแผ่นป้ายวาล์ว https://doi.org/10.1520/F0992 ↩
- Finishing.com, กระทู้สนทนาเรื่องการเปลี่ยนสีหลังการทำเครื่องหมายสเตนเลสด้วยเลเซอร์ https://www.finishing.com/151/41.shtml ↩
- ASTM International, ASTM A240/A240M-25a, แผ่นหนา แผ่นบาง และแถบสเตนเลสโครเมียมและโครเมียม-นิกเกิล https://www.astm.org/a0240_a0240m-25a.html ↩
- Defense Logistics Agency, ภาพเอกสารจาก QuickSearch, MIL-DTL-15024 แผ่นป้าย ป้ายห้อย และแถบสำหรับระบุอุปกรณ์ https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391.11007 ↩
- กระทรวงกลาโหมสหรัฐฯ, MIL-STD-130N w/ฉบับแก้ไข 1, การทำเครื่องหมายระบุทรัพย์สินทางทหารของสหรัฐฯ (2007; ฉบับแก้ไข 1, 2012) https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- Defense Logistics Agency, ASSIST QuickSearch ฐานข้อมูลทางการสำหรับข้อกำหนดและมาตรฐานทางทหารฉบับปัจจุบัน https://quicksearch.dla.mil/ ↩


ข้อมูลด้านล่างจำเป็นสำหรับการเข้าสู่ระบบผ่านโซเชียล
เข้าสู่ระบบ
สร้างบัญชีใหม่